Selectie van roestvrij staal voor schuifafsluiters
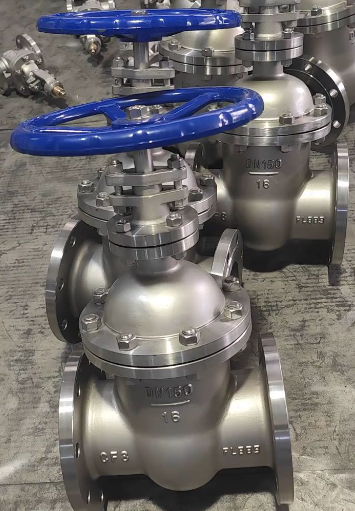
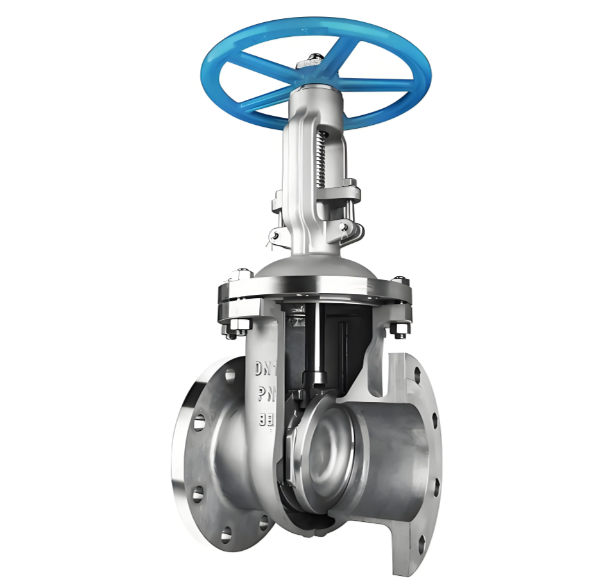
Materiaalkeuze voorRoestvrijstalen schuifafsluiters De materiaalkeuze voor roestvrijstalen schuifafsluiters wordt bepaald door de mediakarakteristieken, samen met de temperatuur-druk-bedrijfsomstandigheden. Hieronder staan drie veelgebruikte gietkwaliteiten:
CF8 (304 roestvrij staal):Geschikt voor licht corrosieve media zoals verdund salpeterzuur en organische zuren. Hij is bestand tegen bedrijfstemperaturen tot 400 °C en levert de meest kosteneffectieve prestaties.
CF8M (316 roestvrij staal):Ontworpen voor matig corrosieve toepassingen, waaronder verdund zwavelzuur, fosforzuur en zeewater. De maximale bedrijfstemperatuur bereikt 450°C; de toevoeging van molybdeen verbetert de weerstand tegen putcorrosie aanzienlijk.
CF3M (316L roestvrij staal met ultralaag koolstofgehalte):Bij voorkeur voor gelaste samenstellingen. Het koolstofgehalte wordt onder de 0,03% gehouden, waardoor intergranulaire corrosie in door hitte beïnvloede laszones effectief wordt voorkomen.
Voor speciale bedrijfsomstandigheden zijn alternatieve kwaliteiten beschikbaar:
CF8C (347 roestvrij staal):De toevoeging van niobium stabiliseert koolstof en levert uitstekende weerstand tegen intergranulaire corrosie bij hoge temperaturen.
CN7M (Legering 20):Speciaal geformuleerd voor toepassingen met heet geconcentreerd zwavelzuur.
Procedure voor rangselectie:
Bevestig het type en de concentratie van de procesmedia
Raadpleeg de corrosiebestendigheidshandboeken om de corrosiecompatibiliteit van kandidaat-kwaliteiten te verifiëren
Definieer bedrijfstemperatuur- en drukparameters
Voltooi de kwaliteit die voldoet aan zowel de corrosie- als de druk-temperatuurvereisten
Giet- en bewerkingskenmerken vanRoestvrijstalen schuifafsluitersDe gietpraktijk voor roestvrijstalen schuifafsluiters verschilt aanzienlijk van die voor koolstofstalen schuifafsluiters.
Roestvast staal vertoont een slechtere vloeibaarheid van gesmolten metaal vergeleken met koolstofstaal. De giettemperatuur moet met 50-80°C worden verhoogd om een volledige vulling van de vorm te bereiken; een te hoge temperatuur veroorzaakt echter een grove korrelstructuur en verminderde mechanische sterkte.
Roestvast staal heeft ook een ruwweg 1,5 maal hogere krimp dan koolstofstaal. Grotere stijgleidingen zijn daarom verplicht bij het ontwerp van poortsystemen om ernstige krimpholten te verminderen. Tijdens het gieten ontstaat er hardere oppervlakteaanslag, waardoor het uitschudden en slijpen arbeidsintensiever wordt.
Bij verspanende bewerkingen vertoont roestvast staal een slechte bewerkbaarheid en een sterke neiging tot verharding, wat de slijtage van het gereedschap versnelt. Praktische tegenmaatregelen zijn onder meer het gebruik van snijgereedschappen van gecementeerd hardmetaal uit de YG-serie, het verlagen van de snijsnelheid tot 60-70% van de typische waarden voor koolstofstaal, en het toepassen van hogere voedingssnelheden om te voorkomen dat het gereedschap blijft hangen op door het werk geharde oppervlaktelagen.
Er moet speciale aandacht worden besteed aan de harde bekleding van afdichtingsoppervlakken. Niet-overeenkomende thermische uitzettingscoëfficiënten tussen het basismetaal van roestvrij staal en de harde afzettingen van stelliet kunnen na het lassen restspanningen en vervorming van componenten veroorzaken. Oppervlaktebehandeling en passivering voor roestvrijstalen schuifafsluiters Ondanks de intrinsieke corrosieweerstand van roestvrij staal blijven een goede oppervlakteafwerking en passivatie van cruciaal belang voor een betrouwbare levensduur.
Interne oppervlaktebehandeling:
De interne stroompaden worden gestraald om gietsteen en achtergebleven zand te verwijderen. De componenten worden vervolgens behandeld met een gemengde salpeter-fluorwaterstofzuur-passiveringsoplossing. Deze behandeling elimineert verontreiniging van het oppervlak met vrij ijzer en genereert een uniforme, dichte passieve film van chroomoxide met een dikte van 2-5 nm – de kernbarrière die bescherming tegen corrosie biedt.
De passivatiekwaliteit wordt gevalideerd via de blue spot-test: er wordt een testoplossing (kaliumferricyanide plus salpeterzuur) op het oppervlak aangebracht. Een goed resultaat vertoont binnen 30 seconden geen blauwe verkleuring; blauwe vlekken duiden op resterende vrij-ijzerverontreiniging.
Externe oppervlaktebehandeling:
Normaal gesproken hebben roestvrijstalen schuifafsluiters geen externe verflaag nodig dankzij de goede weerstand tegen atmosferische corrosie. Wanneer projectspecificaties geschilderde markeringen vereisen, moet eerst een epoxyprimer worden aangebracht om een slechte verfhechting op gladde roestvrijstalen oppervlakken te verhelpen, gevolgd door het aanbrengen van een toplaag.
De flensafdichtingsvlakken zijn gecoat met roestwerend vet voor tijdelijke bescherming tijdens transport en opslag, waardoor oppervlakteroestvlekken worden vermeden die de afdichtingsprestaties in gevaar zouden brengen.
Gerelateerd nieuws
- Wat is een gesmeed stalen schuifafsluiter en hoe ondersteunt deze een betrouwbare industriële stroomregeling?
- Roestvrijstalen ANSI 150LB geflensde Y-zeef voor betrouwbare pijpleidingfiltratie
- Roestvrijstalen kogelkraan Compleet testproces | Standaardinspectie en kwaliteitsborging
- Sanitaire 3-delige vlinderklep voor hygiënische vloeistofregelsystemen
- Sanitaire Unie Terugslagkleptrends in moderne hygiënische vloeistofverwerking
- Tweedelige flenskogelkraan: structurele principes, installatieregels en toepassingsbeperkingen
Laat een bericht achter